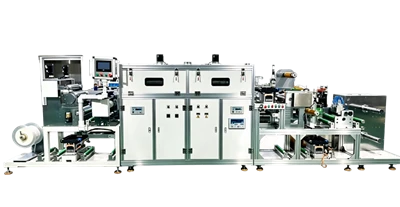
Hoje vamos detalhar esse tópico: por que a velocidade máxima indicada na placa de identificação sempre “fica aquém” na produção real e em quais métricas principais você deve realmente se concentrar ao selecionar o equipamento.
A velocidade máxima na placa de identificação é principalmente um "valor de laboratório ideal"
Sejamos claros desde o início: a velocidade mecânica máxima marcada por fabricantes respeitáveis não é um exagero arbitrário -, mas vem com pré-condições estritas.
Esse valor normalmente é medido sob condições extremas: sem carga, substrato padrão fino, pasta de baixa-viscosidade, caminho curto da alma e sem requisitos obrigatórios de precisão de espessura ou qualidade de revestimento. Simplificando, ele mede o limite de velocidade mecânica da máquina funcionando vazia, e não a velocidade que ela pode manter de forma estável quando adaptada ao seu processo e materiais.
Na produção em massa real, qualquer variável de processo pode reduzir drasticamente a velocidade operacional real:
Pastas com alto teor de sólidos e alta viscosidade não conseguem acompanhar o ritmo de distribuição e nivelamento do cabeçote de revestimento; o aumento da velocidade causará variação excessiva-de espessura na direção transversal.
O comprimento insuficiente do forno ou o fluxo de ar mal projetado não podem corresponder à taxa de evaporação do solvente; velocidades mais altas levam à secagem-apenas da superfície com solvente residual em seu interior, causando aderência-na parte traseira e formação de bolhas após o enrolamento.
Substratos finos ou altamente elásticos combinados com precisão de resposta do sistema de tensão insuficiente sofrerão deformação por tração, desalinhamento da alma e quebra em velocidades mais altas.
Quando você leva em consideração a emenda de troca de rolo, o ajuste do processo e o tempo de inatividade para manutenção de rotina, a velocidade média diária de operação muitas vezes não consegue atingir nem metade da classificação nominal.
Portanto, ao calcular a capacidade de produção, você nunca deve olhar para a velocidade instantânea de pico - você precisa olhar para a velocidade que ela pode funcionar de forma constante e contínua durante todo o dia.
O que realmente determina a saída é a velocidade operacional-em estado estacionário
Ao calcular o retorno do investimento de uma fábrica, sempre olhamos o quadro completo. O valor real da produção de uma máquina de revestimento depende de quantos produtos qualificados ela produz por dia, e não da velocidade máxima da linha que atinge por um minuto.
Faça uma comparação direta:
A máquina A tem uma velocidade máxima nominal de linha de 60 m/min. Quando adaptado ao processo correspondente, ele funciona de forma estável por longo-prazo a 40 m/min com um rendimento geral de 98%, troca e configuração rápidas de rolo e 22 horas de tempo de execução diário efetivo.
A máquina B tem uma velocidade nominal máxima de linha de 100 m/min, mas só pode funcionar de forma estável a 30 m/min para o mesmo processo. Pequenos aumentos de velocidade causam defeitos no lote, o rendimento geral é de 92% e requer tempos de inatividade frequentes para ajuste do processo.
Ao todo, a Máquina A produz mais de 30% mais produção qualificada por dia do que a Máquina B, gera menos desperdício e reduz o consumo de mão de obra, energia e materiais em geral - resultando em um custo total de propriedade mais baixo.
Há um ditado-conhecido no setor: a velocidade nominal é para apresentações de slides; o rendimento-estado estacionário é para contabilidade de produção.
O limite prático de velocidade de uma máquina de revestimento nunca é determinado apenas pela potência do motor -; é limitado pelo elo mais fraco de todo o sistema. Três gargalos mais negligenciados, porém mais impactantes, merecem atenção especial.
Primeiro gargalo: capacidade de secagem do forno
Nove em cada dez limitações de velocidade em uma linha de revestimento se referem à seção de secagem.
Após a pasta ser aplicada ao substrato, ela necessita de tempo de residência suficiente no forno para evaporação do solvente e cura do revestimento. Quanto mais rápida for a velocidade da linha, menor será o tempo de residência dentro do forno. Se o forno for muito curto, tiver distribuição de ar desigual ou controle de temperatura impreciso, forçar uma velocidade mais alta só causará defeitos de "superfície seca com interior molhado", levando a aderências-na parte traseira, bolhas ou até mesmo sucata inteira do rolo na fase de enrolamento.
Muitos fabricantes testam a velocidade máxima aumentando a temperatura do forno ao limite para reduzir o tempo de secagem. Isso simplesmente não é viável na produção em massa: temperaturas excessivas causam encolhimento do substrato, rachaduras no revestimento e furos devido à fervura violenta do solvente, que destroem completamente o rendimento.
Portanto, em vez de apenas perguntar “quão rápido ele pode funcionar”, você deveria perguntar: qual é a velocidade operacional estável que garante a secagem completa e atende aos padrões de desempenho do seu revestimento?
Segundo gargalo: controle-completo da tensão da linha
O revestimento é um processo contínuo da web. Desde o desenrolamento, revestimento, secagem em forno, tração até o enrolamento, a tensão instável em qualquer seção irá retardar a velocidade de toda a linha.
Isto é especialmente verdadeiro para filmes finos ou altamente elásticos: quanto maior a velocidade da linha, mais amplificadas se tornam as flutuações de tensão. Mudanças no diâmetro do rolo de desenrolamento, distúrbios no fluxo de ar dentro do forno e aumento do diâmetro do rolo de enrolamento provocam oscilações de tensão. Na melhor das hipóteses, isso causa espessura irregular do revestimento e estrias longitudinais; na pior das hipóteses, rompe a teia ou causa desalinhamento e enrugamento.
Máquinas de revestimento-bem projetadas são equipadas com sistemas independentes de controle de tensão-de circuito fechado para cada seção da banda, usando sensores de precisão para detecção e ajuste-em tempo real para manter a flutuação de tensão dentro de uma faixa muito estreita, mesmo em altas velocidades. Máquinas com configurações inferiores mostram pouca diferença em baixas velocidades, mas revelam todas as suas falhas assim que a velocidade aumenta - em última análise, forçando os operadores a desacelerar apenas para manter a produção estável.
Terceiro gargalo: precisão e estabilidade da cabeça de revestimento
A cabeça de revestimento é o núcleo de toda a linha. Velocidades de linha mais altas impõem requisitos muito mais rigorosos na uniformidade de distribuição da cabeça de revestimento e na velocidade de resposta da bomba dosadora.
Tomemos como exemplo o revestimento do slot die - pense nele como uma caneta gigante de precisão. Uma bomba dosadora de precisão fornece a lama com precisão à ranhura da matriz, que a aplica uniformemente no substrato. Aumentar a velocidade da linha significa maior fluxo volumétrico por unidade de tempo. Se a bomba dosadora não tiver precisão ou o canal de fluxo interno da matriz for mal projetado, isso causará desvio-de espessura na direção transversal, cordão de borda, revestimento saltado e uma série de outros defeitos.
Isso se aplica não apenas ao revestimento de matrizes de ranhura, mas também ao revestimento de lâmina de vírgula, revestimento de micro{0}gravura e outros processos comuns - cada um com sua própria faixa econômica de velocidade operacional. Forçar a velocidade além dessa faixa causa quedas rápidas na precisão e no rendimento. Pagar um prêmio por uma velocidade nominal alta que você não pode usar na prática significa, em última análise, que o usuário arca com todos os custos extras.
Guia de seleção: como obter a velocidade real utilizável
Se a velocidade máxima da placa de identificação tiver um valor de referência limitado, como avaliar a capacidade real de produção de uma máquina? Aqui estão vários métodos práticos-testados pelo setor para evitar a armadilha dos números.
Em vez de perguntar vagamente "qual é a sua velocidade máxima", pergunte: "qual é a velocidade operacional estável e contínua nas instalações dos clientes entregues, para o mesmo processo, largura da banda e substrato?" Sempre que possível, solicite casos de aplicação no setor correspondente e tente visitar pessoalmente os locais dos clientes instalados. Os dados operacionais reais são muito mais confiáveis do que qualquer folheto.
Solicite-testes de amostragem de processo no local. Execute testes no piloto do fabricante ou na linha de teste usando sua própria pasta e seu próprio substrato. Teste a espessura, uniformidade, desempenho de secagem e qualidade da superfície do revestimento em diferentes velocidades de linha. A velocidade mais alta que oferece resultados estáveis e qualificados e rendimento aceitável é o limite prático de velocidade desta máquina para o seu produto.
Aprenda a calcular o OEE geral (Eficácia Geral do Equipamento). Não compare apenas a velocidade da linha-de uma única máquina. Considere o tempo de troca de rolo, o tempo de configuração, o tempo de inatividade não planejado e a taxa de refugo e calcule a produção diária qualificada. Muitas vezes, uma máquina com velocidade de linha ligeiramente inferior, mas com melhor estabilidade, trocas rápidas e baixo desperdício, proporcionará uma produção geral mais elevada e um retorno do investimento mais curto.
Pensamentos finais
Selecionar uma máquina de revestimento é essencialmente escolher uma solução de processo adaptada ao seu produto, e não escolher um parâmetro de velocidade isolado.
Os números na placa de identificação parecem impressionantes, mas na produção diária-a-, o verdadeiro valor de uma máquina reside na operação estável-de longo prazo, no baixo tempo de inatividade, no alto rendimento e na facilidade de manutenção. A obsessão pela alta velocidade nominal muitas vezes leva ao pagamento de um orçamento de máquina de{4}alta velocidade, mas apenas à produção de-velocidade média -, além de desperdício extra de material e custos de mão de obra.
Na fabricação física, a estabilidade sempre supera a velocidade bruta. Uma máquina que funciona de forma confiável e consistente todos os dias é muito mais valiosa do que aquela que pode atingir um pico de velocidade extremo de vez em quando.
Se você está planejando comprar uma máquina de revestimento ou se sua linha existente está enfrentando baixa velocidade ou baixo rendimento, você pode nos enviar os parâmetros do seu processo. Podemos realizar uma análise de compatibilidade de processos e ajudá-lo a identificar as causas dos gargalos de velocidade de sua linha.
Para saber mais sobre máquinas de revestimento, siga a Innate Intelligent Equipment Co., Ltd. Fomos fundados em 2012, com foco em pesquisa e desenvolvimento, produção e personalização de máquinas de revestimento não-padrão, instrumentos de teste de materiais e soluções prontas para linhas de produção automatizadas. Somos uma empresa de alta-tecnologia que integra pesquisa e desenvolvimento, produção, vendas e serviço pós{7}}venda. Entre em contato conosco: 13316631159@163.com; Site: https://www.getinnater.com/; Telefone: +8613316631159