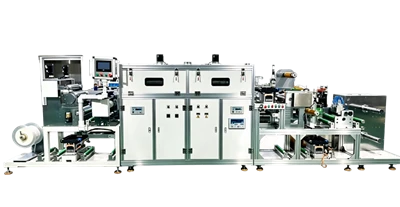
Levante uma vareta de agitação do tambor e a pasta grudará nela, soltando-se lentamente. Derramado em um tanque, ele fica amontoado e se espalha por muito tempo. Essa pasta pertence a uma linha de revestimento?
A amostra piloto foi desenhada à mão e parecia bastante plana. Na linha de produção os problemas chegam um após o outro. O medidor na saída da bomba nunca assenta. A espessura varia de uma borda a outra, e uma faixa não revestida aparece de vez em quando no meio. A teia sai do forno com uma película por cima e uma camada macia por baixo. Diminua a velocidade da linha e ela melhora, junto com a saída.
Alguns compradores são orientados a diluir a lama até que ela flua. A diluição diminui os sólidos e o peso do filme seco não chegará lá.
O que impede não é o número da viscosidade.
Onde a alta viscosidade atola primeiro
A queda de pressão no tubo aparece primeiro.
No fluxo laminar, a queda de pressão aumenta com a viscosidade e diminui com a quarta potência do diâmetro do tubo. Considere a viscosidade de 3.000 a 30.000 cps e a queda ao longo do mesmo tubo aumenta dez vezes. Reduza o furo pela metade e ele aumentará dezesseis vezes.
Uma bomba de engrenagens escorrega menos em uma lama espessa, portanto sua eficiência volumétrica se mantém. O problema está no lado da sucção. Um furo estreito, um longo percurso e muitos cotovelos puxam a entrada para um vácuo mais profundo. A pasta não consegue preencher os espaços dos dentes com rapidez suficiente e o fluxo começa a pulsar. No mesmo tambor, um tanque cheio e um tanque baixo diferirão em cerca de um décimo na produção.
O torque do motor também precisa ser verificado. Dez vezes a viscosidade aumenta a potência do eixo na mesma velocidade. A relação de transmissão escolhida anteriormente pode não servir mais. Um fabricante de máquinas indica as condições de calibração da bomba no pacote elétrico. Essa é a figura a verificar aqui.
Há mais espaço para trabalhar nesta seção do que na cabeça. Encurte o ciclo de sucção. Abra o furo e mova a bomba para mais perto do cabeçote. Uma bomba de deslocamento positivo-geralmente é a melhor opção para materiais espessos. O que um fornecedor de linha de revestimento recomenda aqui geralmente decide se o sistema funciona.
Cabeças de transferência ficam sem lama
Um rolo de gravura transporta lama para dentro de suas células.
As células devem ser preenchidas primeiro e depois liberadas a pasta no substrato sob pressão. Aumente a viscosidade e eles enchem e transferem menos. O peso do casaco fica abaixo do valor teórico. As células de micro{3}}gravura são mais superficiais e ainda mais sensíveis. Nessas cabeças, o peso da camada se move junto com a viscosidade e a velocidade da linha. A configuração deve ser encontrada por tentativa e não por cálculo.
Se as células não conseguem preencher, o que faz você pensar que o peso da pelagem aguentará?
Os cabeçotes de medição-de lacuna não apresentam esse problema. Uma lâmina de vírgula deixa um espaço fixo entre a borda da lâmina e o rolo de apoio. A pasta é pressionada através dele, de modo que o peso do revestimento segue a folga e a velocidade da linha. Uma matriz de ranhura é alimentada sob pressão e medida dentro da cavidade à frente dos lábios. Em um tambor de pasta, um rolo de gravura pode não funcionar enquanto uma lâmina de vírgula funciona.
Um fornecedor de equipamentos pergunta sobre viscosidade e sólidos na primeira rodada de perguntas. Um fabricante de máquinas de revestimento nomeia o método de dosagem na proposta. Em uma pasta espessa, essa linha decide a maior parte do que se segue.
Por que o padrão não se nivelará
A pasta que não flui deixa o padrão onde está.
O nivelamento é a tensão superficial puxando os picos para as depressões, e a viscosidade é a resistência. O tempo de nivelamento aumenta com a viscosidade e com a quarta potência do comprimento de onda. No mesmo tambor, dez vezes a viscosidade transforma um nivelamento de dois-segundos em vinte segundos. Mova o comprimento de onda de 0,1 mm para 0,2 mm e o tempo aumentará dezesseis vezes.
A primeira zona do forno ajuda um pouco. O calor diminui a viscosidade e o nivelamento acelera, enquanto a superfície começa a descascar ao mesmo tempo. A janela é estreita.
A tabela entregue por um fabricante geralmente traz um valor de viscosidade. Uma pasta espessa é a menos sensível a ela. Duas ou três taxas de cisalhamento são o que mostram a tendência. A alta viscosidade geralmente vem com alto teor de sólidos e menos solvente. Ganhar tempo com solvente também não está aberto.
Uma película espessa e úmida cobre
A secagem em película espessa funciona de dentro para fora.
O solvente precisa se difundir para a superfície antes que o ar possa transportá-lo. O tempo característico aumenta com o quadrado da espessura. Passe de uma película úmida de 100 mícrons para 200 mícrons e a secagem levará quatro vezes mais tempo. Pasta espessa geralmente significa uma película úmida mais espessa com alto teor de sólidos e pouco solvente. Uma primeira zona quente cobre a superfície. O solvente por baixo não tem para onde ir e rompe, deixando buracos e bolhas.
O movimento do perfil para frente ou para trás depende da mistura de solventes. Um fornecedor de equipamentos pode fornecer fluxo contra queda de pressão para a nova mistura. Isso economiza várias rodadas de teste no local.
Quais leituras vêm primeiro
Leia primeiro a viscosidade real.
Pegue duas ou três velocidades do fuso e observe até que ponto a leitura cai. Um único ponto diz menos sobre uma pasta espessa.
Em seguida, coloque a pasta sobre o substrato que pretende usar e observe como ela se espalha. Se ele rastejar e recuar, o molhamento deve ser resolvido primeiro.
Em seguida, observe o medidor na seção de alimentação. Uma agulha que não assentará pontos em caso de sucção insuficiente ou deslizamento da bomba. A cabeça não está envolvida. O fabricante da máquina deixa a curva de calibração dessa bomba no pacote de entrega. Compare com isso e você verá quanta margem resta.
Finalmente, leia o desenho da tubulação. As folhas no pacote de entrega do fabricante da linha de revestimento mostram qual seção tem o menor furo e quais cotovelos coletam material.
Os dados ficam com três partes diferentes: a formulação, a máquina e o sistema de alimentação. Onde um OEM coordena o projeto, um contato pode reuni-lo. Um fornecedor que lista o que foi medido na entrega oferece algo para comparar.
Combinando a máquina com a pasta
Escolha a cabeça primeiro.
Os cabeçotes dosadores permitem que você mantenha o cabeçote quando a viscosidade se move, porque o peso da camada segue a folga e a velocidade da linha. Defina a lacuna do novo filme úmido em vez de cutucar o antigo. A pressão da lâmina e a pressão da cavidade da matriz devem ser redefinidas para a nova viscosidade. Um fabricante de máquinas de revestimento define a faixa de ajuste aqui, e essa faixa é o seu ponto de partida no local.
Recalcule a seção de alimentação em relação à viscosidade medida. Cursos curtos, furos largos, bomba próxima ao cabeçote e isolamento ao longo do tubo. A viscosidade segue a temperatura e dez graus na pasta podem reduzi-la pela metade. Um fornecedor de linha de revestimento que calcula essas dimensões uma vez economiza várias rodadas de testes.
Deixe o trecho entre a lâmina e o forno para nivelamento. A distância, a temperatura do substrato e o movimento do ar através da teia contam. Execute a primeira zona fria e dê tempo ao nivelamento.
Empurre o perfil de secagem para trás e deixe o solvente sair lentamente. Não abra totalmente o volume de ar na primeira zona. Quando um fabricante de máquinas listou as temperaturas das zonas e os volumes de ar, você pode ler qual zona mover. Um fornecedor que coloca esses números na proposta lhe dá um ponto de partida.
Conclusão
Se uma pasta espessa pode ser revestida não depende do valor da viscosidade. Um cabeçote dosador, uma seção de alimentação que fornece fornecimento constante e uma seção de secagem com tempo de sobra. Obtenha todas as três execuções de 50.000 cps continuamente. Perder um e diluir a pasta ainda deixa você com um problema.
Esse conjunto de requisitos se resume à forma como o cabeçote, a alimentação e a seção de secagem são combinados. Problemas como esse surgem frequentemente em trabalhos personalizados. A Innater construiu máquinas de revestimento sob encomenda para uma variedade de produtos e processos. Precisão, espessura e uniformidade são calculadas em relação à pasta e à espessura desejada.
Então, onde a alta viscosidade realmente emperra?
Escreva a viscosidade e os sólidos medidos no acordo técnico. Diga qual página contém o método de medição, o diâmetro do tubo e as temperaturas da zona. Um fabricante de máquinas de revestimento e um fabricante de linhas de revestimento possuem, cada um, parte dessa lista. Um OEM que coordena o projeto deve ter o método de aceitação fixado por escrito.

cortador de rolo automático-Inato

máquina de revestimento impermeabilizante-Innate
Publicado pela Innater Intelligent Equipment Co., Ltd, fabricante de máquinas de revestimento-não padronizadas e linhas automatizadas. E-mail 13316631159@163.com|Site https://www.getinnater.com/|Telefone +8613316631159