Um pãozinho sai do forno. Você corta um metro e mede cinco pontos nele. O meio é baixo e as duas bordas ficam altas. Execute uma pasta diferente e a forma se mantém, com a altura se movendo um pouco. Esta não é mais uma leitura perdida. É o perfil que a máquina mantém num dia normal. Na literatura inglesa aparece como Edge Thick, Center Thin. O que as plantas relatam geralmente se enquadra nesses quatro padrões.
1. O centro nunca atinge o alvo e ambas as bordas ficam sobre ele.
2. Tanta borda é aparada e o rendimento ainda não aumenta.
3. O rastreamento foi corrigido e o ar ajustado, e a forma permanece.
4. Mude o produto ou a pasta e o perfil da borda muda com ele.
Eletrodos de bateria, filmes ópticos, revestimentos de liberação, folhas de cobre e alumínio contam como trabalhos de alta precisão. A espessura extra na borda aparece primeiro no corte e no empilhamento e depois no valor do rendimento. O corte das bordas é pago ao milímetro, portanto, um corte mais largo tem um custo real.
Então, de onde vem a forma e o que você faz a respeito.
A tração da borda-para trás comprime a pasta em ambos os lados
Quando a espessura sai irregular, o primeiro passo para a maioria das pessoas é voltar e medir o ponto de medição. Meça repetidas vezes e a direção estará errada. Bordas grossas vêm do que acontece depois que a pasta sai.
A retração-vem da tensão superficial. A superfície líquida não tem suporte na borda, então a tensão superficial a atrai para dentro. A pasta é espremida na borda e a película úmida fica mais espessa ali do que no meio. Quanto mais devagar a linha corre, mais tempo a tração tem para funcionar e mais alta fica a crista.
Onde a estação tem uma barragem de borda, a lama é retida e há menos espaço para rebocar.
Há uma verificação grosseira no local. Passe um medidor de filme úmido em cinco pontos antes do forno e o termo de borda aparecerá mais cedo. Você não precisa esperar pelo corte ou pelos dados finalizados do rolo.
Se um fornecedor de linha de revestimento oferece uma barragem de borda, e qual tipo, aparece nas leituras.
O ar corre mais rápido em ambos os lados do forno
A secagem é a maior das duas. O solvente sai das bordas mais rápido, o ar envolve a borda e a velocidade aumenta em ambos os lados. O revestimento da borda concentra-se primeiro e endurece primeiro, enquanto o meio ainda é fino e flui livremente. Os sólidos do centro são transportados para fora e assentam nas bordas.
Deixe uma xícara de café secar e um anel escuro se formará ao redor da base. Mesma razão. Grande parte da espessura extra na borda vem disso. Um perfil de temperatura irregular em toda a largura empurra na mesma direção.
Para ver o que aquela seção está fazendo, registre a temperatura de cada zona do forno e, em seguida, passe um anemômetro pelas saídas de ar. Coloque os dois conjuntos de números lado a lado e a zona que está causando o problema geralmente aparecerá.
Então, quantos dias de comissionamento um fabricante que não consegue definir um valor mensurável sobre a uniformidade do ar lhe custará? Um fornecedor de equipamentos geralmente mantém as curvas de secagem originais e a distribuição-de ar entre as bandas está gravada nelas. Um fabricante de máquinas de revestimento que inclui isso no plano de secagem deixa menos para a equipe consertar no local.
Rastreando desvios e tensões cruzadas-da web desiguais
O rastreamento segue a máquina. Desvie um pouco do centro e a borda de um lado entra no forno em um ponto diferente e encontra um ar diferente. A tensão desigual ao longo da largura altera a forma como as bordas encolhem. Ajuste a posição da banda uma vez e as leituras se moverão.
Uma correção move o número, então você trataria esse termo como uma constante? A precisão que um fabricante de máquinas incorpora no guia da web define o tamanho dele.
O próprio substrato é espesso na borda
Uma coisa para resolver antes de qualquer outra coisa. Pegue um pedaço de substrato não revestido e meça os mesmos cinco pontos. A folha e o filme ficam ligeiramente grossos nas bordas após a calandragem e o corte. O revestimento copia a forma abaixo dele, então parte dessa elevação nunca foi obra do aplicador.
Mantenha um pedaço do mesmo rolo sem revestimento ou passe a teia de base em cinco pontos e coloque as figuras contra o rolo acabado. Um fabricante que anexe uma folha de tolerância de borda medida na entrega elimina metade desses argumentos.
Retire primeiro o termo substrato. O que resta pertence ao revestimento.
Como identificar a causa real
Não comece tocando nos dutos. Três etapas em ordem geralmente restringem o processo.
Meça primeiro o substrato não revestido. Cinco pontos na web, comparados às figuras finalizadas. Retire a parte que já estava lá e o resto terá algo com que trabalhar.
Em seguida, meça à frente do forno. Cinco pontos no filme úmido, um pouco abaixo do ponto de medição. Se a borda já for espessa, observe o termo pull-back e a barragem da borda. Exclua isso e a busca irá para o forno.
Por último, meça depois do forno. O filme úmido entra mesmo, o filme seco sai irregularmente e a direção fica na seção de secagem e rastreamento.
Três passos e a direção geralmente fica clara. Os pontos de amostragem também precisam de conserto. O perfil de transferência de um fabricante de linha de revestimento geralmente apresenta apenas três pontos, sendo o centro considerado uma média. Para ver a borda em si, a ponta deve ficar a uma dúzia de milímetros da linha de corte. Essa distância é escrita de forma diferente de um fabricante para outro, por isso só conta quando estiver no acordo.
O que importa depois disso é quem fica com você nisso. Um fabricante de máquinas de revestimento mantém uma equipe de processo ou apenas envia equipamentos? Um fornecedor sem engenheiros de processo geralmente lhe entrega uma folha de parâmetros e deixa o resto com você.
Como melhorar a uniformidade da espessura da borda
A melhoria deve abranger todo o sistema de revestimento. Trocar uma peça raramente resolve o problema.
Do lado do processo existem diversas rotas. Adicione hardware de corte de borda ou perfile o fluxo-cruzado da web para que as bordas recebam menos. Ajuste o ar da borda nos dutos para que os dois lados não sejam levantados. Verifique a guia da alma de acordo com um cronograma, principalmente a distribuição da tensão ao longo da largura. Dos três, a troca de dutos é a mais barata e a que é mais frequentemente ignorada.
Do lado do equipamento, faça três perguntas na seleção. O ar de borda pode ser controlado por si só e em que grau. Há espaço para traçar o perfil do fluxo-cruzado da web na saída. Quantos pontos o cabeçote de medição lê e a que distância está o ponto mais externo da linha de corte.
Escreva três itens no acordo. Quanta borda é aparada, como a tolerância do substrato é tratada e se você mede o filme úmido ou seco. Com aqueles fixos, ambos os lados lêem a mesma escala. Um fornecedor de equipamento também deve nomear os pontos de medição na folha de aceitação, para que ninguém meça algo diferente no dia da entrega.
A pasta vem por último. Uma formulação com alta tensão superficial e alto teor de sólidos recua com mais força e apresenta um efeito de borda mais pesado. Altere a formulação e o perfil da aresta na mesma máquina muda com ela. É por isso que um OEM insistirá em um teste com sua pasta antes de cotar. Uma cotação com nada além de um preço geralmente não tem nada por trás dela.
O fato de um fabricante de máquinas listar essas linhas exige uma leitura da proposta. Um fornecedor de linha de revestimento que entrega um perfil-cross web na fase de teste oferece algo para comparar antes de a máquina ser enviada.
Conclusão
Um revestimento espesso nas bordas e fino no meio raramente é causado por uma coisa. Puxe-para trás, secando o ar, o rastreamento e a tensão, e o substrato abaixo tende a se empilhar.
Os eletrodos da bateria ficam largos e a borda residual vai direto para o valor do rendimento. Um OEM geralmente escreve a tolerância de borda no acordo técnico como uma linha separada. Depois de cortar as bordas ficam orgulhosas no rolo, e isso aparece novamente no empilhamento. Nesta classe de trabalho, abra primeiro a seção de secagem. Os filmes ópticos e os revestimentos removíveis são finos e o efeito de borda ocupa uma parcela maior do total. Meça o perfil úmido antes do forno. Para começar, as folhas de cobre e alumínio apresentam uma grande tolerância de borda, portanto, retire o termo de calandragem e corte antes de ler o revestimento.
A produção estável precisa de análise de materiais, testes de processos e design de equipamentos para se alinhar. Colocar material no chão é apenas a barra de entrada. Manter a mesma tolerância cruzada-da Web em dois e três anos é o que conta.
A tolerância da borda se resume ao valor do corte, ao ar da borda e ao tipo de represa da borda. É uma questão justa se um fabricante de máquinas de revestimento executará um perfil-cruzado da web em sua pasta antes da seleção. Anexe as leituras das bordas e a resposta terá mais peso. Bordas irregulares como essa surgem frequentemente em trabalhos personalizados, e a precisão, a espessura e a uniformidade são calculadas em relação à sua pasta e à espessura desejada. Os dados de antes-e{6}}depois que um fabricante de linha de revestimento deixa no comissionamento existem exatamente para isso. Um fornecedor de linha de revestimento que fixa o preço da borda de resíduos mais ampla na cotação fornece um valor de rendimento completo.
Os primeiros três meses após a chegada da linha testam mais pessoas do que no dia da assinatura do contrato. A essa altura, geralmente já fica claro se um fabricante de máquinas permanecerá com você durante a produção.

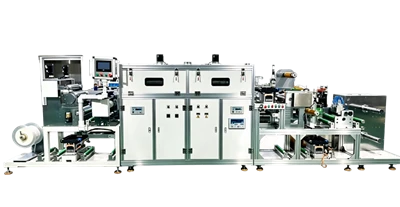
Um revestidor de bateria fotovoltaica construído pela Innater

Um pequeno revestidor de bateria de lítio construído pela Innater
Publicado pela Innater Intelligent Equipment Co., Ltd, fabricante de máquinas de revestimento-não padronizadas e linhas automatizadas. E-mail 13316631159@163.com|Site https://www.getinnater.com/|Telefone +8613316631159