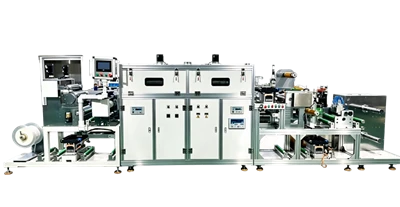
Um cliente entrou em nosso escritório no ano passado carregando um balde com seu próprio revestimento. Filme óptico, nova linha. A frase de abertura dele foi: você usa slot die, certo.
Eu disse não necessariamente. Diga-me primeiro a espessura molhada.
Ele pareceu surpreso. Três fabricantes de máquinas de revestimento já lhe disseram que sim, e apenas um perguntou sobre a espessura úmida. Essa linha acabou rodando microgravura. Mais sobre isso em um minuto.
O método de revestimento é a base de toda a linha. Se errar, tudo o que vem depois segue o mesmo, dimensionamento do forno, perfil de tensão, velocidade de linha alcançável e nada disso poderá ser reparado posteriormente. O que os compradores abrem é o preço e a configuração. O que os fabricantes de máquinas de revestimento carregam em suas cabeças é uma tabela totalmente diferente, e essa lacuna produz muitos arrependimentos todos os anos.
Quatro métodos, quatro lugares onde cada um ganha
Ninguém obriga uma cabeça a fazer tudo. Quem disser o contrário ou é novo ou quer o pedido primeiro. Pergunte a dez fornecedores e todos os dez dirão que conseguem, o que não é exatamente mentira, mas é preciso ler nas entrelinhas. A maioria dos fornecedores de linhas de revestimento adota o método que conhecem melhor, e o motivo é prático: eles não conseguem passar por um teste de algo que nunca executaram. Cada fabricante de máquinas de revestimento possui uma tabela de faixa como esta. Nem todos eles se voluntariam.
Lâmina de vírgula é o que conheço melhor e sobre a qual esta empresa foi construída. O fio da faca e o rolo de apoio estabelecem uma lacuna, e a lacuna define o peso do revestimento, de modo que a variação da espessura do substrato quase não a atinge. Revestimentos espessos, alta viscosidade, tolerância a substratos soltos, é aí que se mantém. Adesivos, película protetora, ânodo de lítio. Um cliente reveste fita dupla-face com mais de trezentos mícrons úmida com viscosidade na casa dos milhares de centipoise. Nada mais chegou perto. O outro lado é fino. Abaixo de cerca de vinte mícrons, a lâmina da vírgula começa a funcionar.
A microgravura funciona de maneira diferente. Um rolo gravado carrega o líquido, uma lâmina dosadora o mede e depois o transfere para a teia. Possui faixa de alguns mícrons a vinte, baixa viscosidade, cobrindo filme óptico, filme de liberação e a maioria dos filmes funcionais. O problema é o desgaste. À medida que o rolo se desgasta, o peso do casaco aumenta, então você troca os rolos de acordo com um cronograma. Um cliente funcionou um ano sem alterações e a espessura deslocou-se em três mícrons. Ele estava convencido de que havia comprado um lote ruim de material.
O dado do slot é o mais preciso e o menos indulgente. O peso do revestimento vem da taxa de alimentação em relação à velocidade da linha. Mantenha a bomba e a filtragem estáveis e as tolerâncias ficam muito restritas, e é por isso que a perovskita, o lítio e o trabalho óptico de alta qualidade não podem funcionar sem ela. O preço é que o material tem que se comportar. Bolhas, partículas, desvio de viscosidade, tudo isso cai no revestimento. Classificação de filtragem, desgaseificação, controle de temperatura, nada disso opcional. Uma vez, vi um OEM abandonar um grau de filtração para economizar dinheiro e o revestimento saiu coberto de arranhões finos. O retrabalho custou dez vezes o que ele economizou.
O rolo reverso é o velho amigo das linhas mais antigas. Espessura média, precisão média, mecânica simples, fácil de operar. Poucas pessoas o especificam em uma nova linha agora, embora muitas vezes sobreviva a uma modernização. Um construtor de máquinas experiente pode examinar seu material e saber aproximadamente qual cabeçote pertence a ele, e os testes confirmarão o resto.
A vez em que falei com um cliente sobre suas próprias especificações
De volta ao homem com o balde. Oito mícrons molhados em PET de cinquenta mícrons, viscosidade inferior a duzentos centipoise.
Slot die poderia fazer isso, mas para aquele volume era uma marreta em uma noz. O sistema de alimentação, filtragem e desgaseificação teria custado mais do que qualquer outra coisa na linha, e ninguém em sua fábrica jamais havia feito manutenção em um cabeçote de roscar.
Realizamos dois testes com seu próprio material em uma máquina de microgravura e mantivemos a espessura dentro de mais ou menos meio mícron. Ele assinou naquela semana.
Desde então tenho um hábito. Quando um cliente diz slot die, faço três perguntas. Espessura úmida. Viscosidade. Quem o mantém. Se o terceiro não tiver resposta, meu conselho é fazer um julgamento antes de assinar.
Não trate o julgamento como uma formalidade
Um julgamento é a única fase em que as reivindicações podem morrer. Qualquer fornecedor de equipamento pode imprimir uma folha de especificações. O material que passa pela cabeça não mente.
Alguns pontos práticos. Traga seu próprio material e não a formulação da casa. O tambor da sua fábrica e o do laboratório nem sempre são o mesmo líquido. Percorra comprimento suficiente, algumas centenas de metros não provam nada, mil metros indicam se as bordas e emendas se sustentam. Meça no local com um medidor em vez de esperar por um relatório em casa. E aquele que as pessoas pularem, execute o teste em sua velocidade real de produção. Números bonitos em uma passagem lenta não valem nada.
Um fornecedor sério de linha de revestimento pede tudo isso antes que você pense em perguntar a ele. Vale a pena substituir um fornecedor que fica vago no momento em que você menciona um teste. Faça com que o fornecedor do equipamento coloque as condições do teste por escrito, isso protege ambos os lados.
Duas opiniões que não vão me conquistar amigos
Primeiro, evite o slot die, a menos que você realmente precise dele. Não porque seja ruim, mas porque suas demandas de pessoas e materiais excedem o que a maioria das plantas pode oferecer. A maioria das fábricas carece de operadores e não de máquinas. Mais de uma vez, observei uma linha de slot die, seis meses depois, perdendo para a linha de microgravura ao lado dela.
Segundo, pare de adorar cabeças importadas. A lacuna era real há dez anos. Vários fabricantes de linhas de revestimento aqui constroem cabeçotes que, por trás de um sistema de controle decente, mantêm tolerâncias que você não pode separar das importações. O que ainda os separa é a precisão da retificação do rolo e a qualidade da montagem; portanto, peça ao fabricante da linha de revestimento para incluir esses dois itens no contrato, em vez de comprar pelo nome da marca. Quando um OEM se oferece para reduzir pela metade o preço de um cabeçote, essa é a parte que ele retirou.
Poucos fabricantes de máquinas que vendem novas linhas dirão isso em voz alta. Digo isso porque vi muitos projetos fracassarem devido a um método mal escolhido, e o cliente paga duas vezes, uma vez em dinheiro e outra em tempo de inatividade.
Uma última coisa
A escolha de um método se resume a três etapas. Anote seu material, espessura úmida, velocidade da linha e tolerância. Encontre dois ou três fornecedores de linhas de revestimento que realmente façam testes. Execute um lote em cada um e leia os dados. Compre daquele cujos números são válidos e que está disposto a lhe dizer o que não funcionará. Ninguém pode decidir isso por você com base em uma folha de especificações.
Eu próprio sou um fabricante e ainda testo cada novo material antes de citá-lo.
Fale sobre o preço por último. Um método escolhido de forma errada é dinheiro jogado fora, por mais barata que pareça a cotação.
Publicado pela Innater Intelligent Equipment Co., Ltd, fabricante de máquinas de revestimento-não padronizadas e linhas automatizadas. E-mail 13316631159@163.com|Site https://www.getinnater.com/|Telefone +8613316631159